Введение
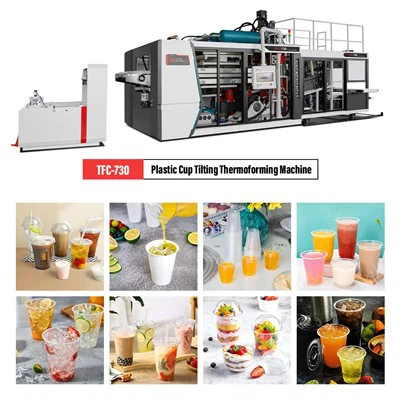
Машины для термоформования играют решающую роль в производстве упаковочных коробок, поддонов, панелей и различных пластиковых изделий на заказ. Конечно, любая машина может выйти из строя. Во время производства операторы часто сталкиваются с такими проблемами, как неравномерность формования, плохое качество поверхности или недостаточный вакуум. Раннее выявление этих проблем и принятие правильных мер имеют важное значение для повышения эффективности производства и качества продукции. Таким образом, эта статья расскажет вам о распространенных неисправностях термоформовочных машин на линиях по производству пластиковых изделий и предложит соответствующие решения, которые помогут вам быстро решить эти проблемы.

Проблемы с системой отопления
Неравномерный нагрев пластикового листа
Неравномерный нагрев пластикового листа в термоформовочной машине может привести к дефектам растяжения материала, вызывающим непостоянную толщину стенок или коробление. Общие причины включают неравномерное распределение нагревательных элементов, повреждение некоторых нагревательных элементов или чрезмерную разницу в толщине листов. Решения включают проверку состояния каждой зоны нагрева, замену поврежденных нагревательных элементов, регулировку расстояния между листом и нагревателем и обеспечение надежного зажима листа.
Медленный нагрев или недостаточная температура
Медленный нагрев или неспособность достичь заданной температуры продлит производственный цикл и может привести к неполному формованию. Это может быть связано со старением нагревательных элементов, недостаточным напряжением или отклонением в системе контроля температуры. Решения включают замену устаревших элементов, проверку стабильности источника питания и повторную калибровку датчика температуры.
Формирование проблем
Пластиковые изделия с плохим качеством формовки
Плохое качество формовки возникает при неправильной температуре формы, слабом вакуумном всасывании или недостаточном нагреве листа. Эти факторы могут вызватьедаупаковочные коробки и другие изделия деформируются или не принимают желаемой формы. Регулировка температуры формы, улучшение вакуумной герметизации и достаточный предварительный нагрев листа могут обеспечить стабильную форму готового продукта и стабильное качество.
Тонкая или неравномерная толщина стенок
Неравномерная толщина стенок является распространенным дефектом формования, обычно вызываемым неравномерным растяжением листового материала в форме. Это может быть связано с засорением вакуумных отверстий, неравномерным нагревом или несоосностью формы. Очистка вакуумных отверстий, калибровка положения формы и регулировка площади нагрева позволяют добиться однородной толщины стенок и предотвратить непостоянную толщину продукта.

Проблемы с системой вакуума и давления воздуха
Слабое вакуумное давление
Недостаточное вакуумное всасывание может помешать полному прилеганию листа к поверхности формы, что приведет к отсутствию деталей или деформации формы. Это может быть связано с износом вакуумного насоса, негерметичностью соединений или неисправностью клапанов. Ремонт или замена вакуумного насоса, устранение утечек и техническое обслуживание вакуумных клапанов могут восстановить всасывание и повысить точность формования.
Нестабильность давления воздуха
Недостаточная подача воздуха, старение электромагнитных клапанов или утечки в воздухопроводах могут вызвать колебания давления воздуха, влияя на позиционирование листа и приводя к нестабильному качеству продукции. Своевременная проверка компрессора, замена устаревших клапанов и устранение утечек необходимы для обеспечения стабильного давления воздуха при формовке.
Проблемы,-связанные с плесенью
Прилипание плесени
Прилипание формы означает, что готовый продукт прилипает к поверхности формы, что затрудняет извлечение из формы и снижает эффективность производства. Общие причины включают чрезмерно высокую температуру формы, недостаточный угол уклона или заблокированные вентиляционные отверстия. Операторы могут обеспечить плавное извлечение формы и поддерживать стабильное качество, снижая температуру формы, регулируя или оптимизируя угол уклона и очищая вентиляционные отверстия.
Медленное охлаждение пресс-формы
Медленное охлаждение формы удлиняет производственные циклы и может привести к деформациимедицинскийупаковка продуктов, таких как таблетки, во время расформовки. Распространенными причинами являются недостаточный поток воды, закупорка каналов охлаждения или неправильная конструкция системы охлаждения. Увеличение потока воды, очистка заблокированных каналов и оптимизация схемы охлаждения могут ускорить охлаждение формы и улучшить консистенцию продукта.

Проблемы с подачей листов и зажимом
Несовпадение или скольжение листа
Недостаточная сила зажима, асинхронная сервоподача или неровные края листа могут привести к его соскальзыванию или отклонению. Несоосность влияет на точность формования и приводит к перерасходу материала. Увеличение силы зажима, повторная синхронизация сервосистемы и использование листов с более высоким качеством кромок могут эффективно предотвратить смещение.
Застревание листов
Застревание листа обычно вызвано износом роликов или цепей, наличием посторонних предметов на пути или неправильным натяжением рулона. Регулярное техническое обслуживание, устранение препятствий и регулировка натяжения могут обеспечить плавную подачу листов и сократить время простоя.
Проблемы с охлаждением и обрезкой
Недостаточное охлаждение
Недостаточное охлаждение после формования может привести к короблению, деформации или ухудшению качества. Обычно это вызвано неэффективной системой охлаждения или недостаточным временем охлаждения. Увеличение охлаждающей способности и увеличение времени охлаждения позволяет продукту полностью затвердеть и сохранить заданную форму.
Плохое качество обрезки
Дефекты обрезки, такие как заусенцы или неполные надрезы на ящиках для сельскохозяйственной рассады, ухудшают внешний вид продукта и даже могут представлять угрозу безопасности. Обычно это происходит из-за затупления лезвий, недостаточного давления резки или неточного позиционирования. Замена или заточка лезвий, регулировка давления резки и калибровка системы позиционирования могут обеспечить аккуратные и точные края среза.

Система управления и проблемы с электричеством
Ошибки датчика
Повреждение датчика, электрические помехи или нарушения связи с ПЛК могут привести к сбоям в работе датчика температуры или давления, влияя на процесс термоформования и приводя к неточным показаниям и дефектам продукта. Замена поврежденного датчика, улучшение заземления, а также перезапуск или обновление программы управления могут восстановить надежность системы.
Отказ ПЛК/ЧМИ
Неисправности ПЛК или сенсорного экрана могут привести к перебоям в производстве или потере оперативного контроля. Причинами могут быть устаревшие программы, ослабленная проводка или устаревшие контроллеры. Перезагрузка программы, обеспечение безопасности проводки и замена устаревших ПЛК или сенсорных экранов позволяют обеспечить стабильную работу оборудования и сократить время простоев.
Заключение
Системы нагрева, вакуума, пресс-формы и управления термоформовочной машины имеют решающее значение. Понимание распространенных неисправностей в этих системах, таких как недостаточный нагрев листа и низкое качество продукции, способствует точному управлению, своевременному предотвращению и быстрому устранению проблем.
Машины для термоформования LITAI: высочайшее качество для бесперебойного и эффективного производства
У высококачественных-продуктов обычно меньше отказов. Являясь производителем высококачественных-машин для термоформования, компания LITAI выбирает только высококачественные материалы для создания высококачественных-машин для вас. От сырья до готовой продукции мы используем различные прецизионные инструменты для тщательного контроля качества, чтобы гарантировать, что вы получите безупречную машину. Мы также обеспечиваем комплексную после-поддержку оборудования и послепродажное обслуживание для обеспечения бесперебойного производства.Связаться с намичтобы приобрести наши высококачественные-машины для термоформования и повысить эффективность производства.